
Proceso de fabricación: soldado (ERW) frente a costura-libre (sin costura)

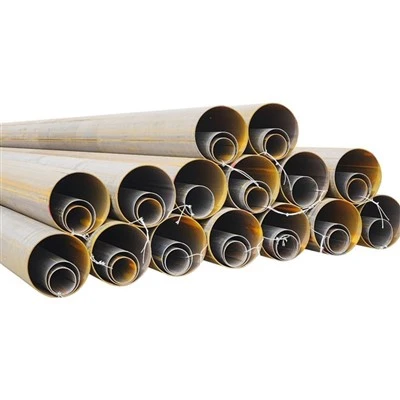
Como ingeniero de producción en Hebei Huayang Steel Pipe Co., Ltd., superviso la fabricación de nuestros productos principales:tubería de acero soldada por resistencia eléctrica(ERW) y tubos sin costura adquiridos (nos especializamos en tubos soldados, incluidostubería de acero hfw). Los procesos de fabricación de REG y tubos sin costura son mundos aparte: uno se basa en fusionar tiras de acero para darles una forma cilíndrica y el otro en dar forma a palanquillas sólidas para formar tubos huecos sin soldaduras. Estas diferencias afectan directamente la eficiencia de la producción, el costo y el rendimiento de las tuberías en aplicaciones del mundo real-. En Huayang, nuestro dominio de los REG 工艺 (significado de la tubería erw: Soldadura por resistencia eléctrica) nos ha convertido en líderes en tuberías soldadas municipales e industriales, mientras que nuestras asociaciones para tuberías sin costura abordan las necesidades de presión extrema-de los clientes. En este artículo, analizaremos las diferencias clave entre los REG y los procesos de fabricación sin fisuras, utilizando los datos y las prácticas de producción de Huayang para ilustrar cómo cada proceso da forma al producto final-y al mismo tiempo aclaramos términos como¿Qué es la tubería erw?ysignificado de hfwa lo largo del camino.
Principio básico: fusión soldada (ERW) versus conformación de estado sólido-(sin fisuras)
La distinción más fundamental radica en cómo cada proceso crea una tubería hueca.-ERW utiliza soldadura para fusionar acero plano, mientras que sin costura depende de la fuerza mecánica para ahuecar el metal sólido.
REG: Fusión de tiras mediante resistencia eléctrica
¿Qué es la tubería erw?en términos de fabricación? Las tuberías ERW se clasifican como "soldadas" porque comienzan con tiras planas de acero (acero dulce, 0,05 %–0,25 % C) que se enrollan en cilindros y se fusionan a lo largo de una costura longitudinal usando corriente eléctrica de baja-frecuencia (50–60 Hz). La corriente calienta los bordes de la tira a 1200-1300 grados (por debajo del punto de fusión, lo que garantiza una "fusión en estado sólido-")-no se necesita metal de aportación, por lo que la resistencia de la soldadura coincide con la del metal base (resistencia a la tracción de 335 a 450 MPa).
En Huayang, este principio se alinea con nuestro enfoque en una producción de alto-volumen y rentable-. Por ejemplo, nuestro NPS 4 SCH 40tubería de acero soldada por resistencia eléctrica(un elemento básico municipal) utiliza tiras de acero dulce de 6,02 mm-de espesor-su ductilidad (tasa de alargamiento mayor o igual al 25 %) garantiza un conformado fácil, mientras que el bajo contenido de carbono previene la fragilidad de la soldadura.
Cabe destacar que nuestrotubería de acero hfw(HFW:significado de hfw: La soldadura de alta-frecuencia) sigue un principio de soldadura similar, pero utiliza una corriente de 300 a 500 kHz, lo que crea una zona afectada por el calor-(HAZ) más estrecha para tuberías de acero de medio-carbono (0,25 % a 0,45 % C)-una variación especializada de la fabricación de tuberías soldadas.
Sin costuras: vaciado de palanquillas mediante fuerza mecánica
Las tuberías sin costura "no tienen costuras" porque comienzan con palanquillas redondas sólidas (de acero con alto contenido de carbono o de aleación) que se transforman en tuberías huecas mediante calor y presión mecánica, sin necesidad de soldadura. El principio clave es "perforación y alargamiento": calentar el tocho para aumentar la ductilidad y luego usar un mandril para crear una carcasa hueca, que luego se lamina para refinar las dimensiones.
Huayang obtiene tubos sin costura de socios certificados, ya que el proceso requiere equipos especializados para materiales de alta-resistencia. Para un proyecto petrolero de Xinjiang de 2023, adquirimos tubos sin costura NPS 8 X70 fabricados con palanquillas con 0,18 % C + 1.5 % Mn-su alta resistencia a la tracción (485 MPa) exige una fabricación sin costuras, ya que la soldadura crearía zonas frágiles incapaces de soportar una presión de 40 MPa.

Flujo del proceso principal: comparación paso-a-paso
Los flujos de trabajo-paso-paso de los REG y la fabricación perfecta resaltan sus diferencias en eficiencia y complejidad.-Los REG están optimizados para un gran volumen y fluidos para lograr precisión.
Fabricación de REG: proceso simplificado de 4 pasos
En Huayang, nuestra línea de producción de REG (equipo alemán Trumpf) funciona las 24 horas del día, los 7 días de la semana con un proceso estandarizado de 4 pasos:
Preparación de la tira: Las tiras de acero suave (provenientes de Baosteel) se limpian (desengrasan, eliminan el óxido), se recortan hasta obtener un ancho uniforme (tolerancia ±0,5 mm) y se nivelan hasta obtener una planitud de 0,1 mm. Rechazamos el 0,8% de las tiras anualmente por defectos superficiales (p. ej., picaduras) que podrían debilitar las soldaduras.
Conformado en frío: Las tiras se introducen en máquinas perfiladoras-CNC, que las doblan gradualmente hasta formar cilindros. Para tuberías NPS 4, la máquina mantiene un diámetro exterior de 114,3 mm ±0,5 mm-crítico para la compatibilidad de los accesorios.
Soldadura por resistencia: Los electrodos de cobre aplican una corriente de 15 a 20 kA a los bordes de la tira, fusionándolos en 1 a 2 segundos. Un "rodillo exprimidor" presiona la costura para eliminar los espacios, asegurando una fusión completa.
Dimensionado y alisado: Las tuberías soldadas pasan a través de rodillos calibradores para refinar el espesor de la pared (tolerancia de ±10 %) y luego por un enderezador de 16-rodillos para lograr una rectitud menor o igual a 1 mm/m, esencial para instalaciones subterráneas.
Este proceso produce 500 toneladas diarias de tubos REG (6 m de longitud), con una tasa de aprobación del 99,2 % en los controles de calidad.
Fabricación perfecta: proceso de precisión de 5 pasos
La fabricación sin costuras es más compleja y consta de 5 pasos principales (fuente: datos de producción de nuestro socio):
Calefacción de palanquilla: Las palanquillas sólidas (de 150 a 200 mm de diámetro) se calientan a 1200 a 1300 grados en un horno giratorio (2 a 3 horas) para alcanzar el estado "austenítico" (alta ductilidad).
Perforación: Un mandril giratorio perfora el tocho calentado, creando una "cáscara" hueca (OD 200–300 mm, espesor de pared 10–20 mm). Este paso tiene una tasa de éxito del 95 %.-El calentamiento desigual provoca que se deseche el 5 % de las cáscaras.
Alargamiento: La cáscara se introduce en un molino de mandril, que la hace rodar sobre un mandril estacionario para reducir el espesor de la pared (por ejemplo, de 15 mm a 8 mm) y aumentar la longitud (de 2 ma 12 m).
Apresto: El tubo alargado se pasa a través de un molino de dimensionamiento para refinar el diámetro exterior (tolerancia de ±0,3 mm) y garantizar la redondez.
Tratamiento térmico: Las tuberías se someten a normalización (calentamiento de 920 grados, enfriamiento por aire) para reducir la tensión residual-crítica para la tenacidad del acero con alto-carbono.
Las líneas continuas producen solo 100 toneladas diarias-1/5 de la producción de los REG, debido a tiempos de proceso más prolongados y mayores tasas de desechos (8 % frente al 2 % de los REG).
Equipo clave: alta-velocidad (ERW) frente a servicio pesado-(sin interrupciones)
El equipo utilizado en cada proceso refleja sus objetivos: ERW prioriza la velocidad y el volumen, Seamless prioriza la precisión y la resistencia.
Equipos REG: velocidad-optimizada para acero dulce
La línea ERW de Huayang se basa en equipos adaptados a la ductilidad del acero dulce:
Formadoras de rodillos CNC-: Máquinas de 8 soportes que doblan tiras a una velocidad de 3 a 5 m/min (más rápida que la de 0,5 a 1 m/min sin costura).
Soldadores de baja-frecuencia: Máquinas de 50 a 60 Hz con electrodos de cobre que mantienen una corriente constante (±5 % de tolerancia) para soldaduras uniformes.
Probador de corrientes de Foucault en línea: escanea soldaduras a velocidad de línea para detectar defectos en la superficie (p. ej., grietas, falta de fusión)-rechazando tuberías defectuosas en tiempo real.
Para nuestro proyecto de agua de Beijing de 2024, este equipo nos permitió producir 18 000 toneladas de tuberías NPS 4–12 ERW en 36 días-cumpliendo el cronograma urgente del cliente.
Equipo sin costuras: resistencia-centrada en acero con alto contenido de-carbono
La fabricación sin fisuras requiere-equipo pesado para manipular palanquillas duras:
Molinos perforadores rotativos: Prensas de 1000+ toneladas que ejercen una presión de 50 a 100 MPa para perforar palanquillas.-Los equipos de REG no pueden igualar esta fuerza.
Molinos de mandril: 12-laminadores de pie que aplican una presión de 200 MPa para alargar las carcasas, algo fundamental para reducir el espesor de la pared de manera uniforme.
Hornos de tratamiento térmico: Hornos de atmósfera controlada-(protegidos-nitrógeno) para evitar la oxidación durante la normalización-esenciales para la resistencia a la corrosión del acero aleado.
Para el proyecto petrolero de Xinjiang de 2023, nuestro socio utilizó este equipo para producir tubos sin costura NPS 8 X70-su molino de mandril garantizó una variación del espesor de la pared inferior o igual al 5 % (frente al ±10 % de ERW), fundamental para el rendimiento de alta-presión.

Control de calidad: soldadura-centrada (ERW) frente a uniformidad-centrada (sin costura)
Los protocolos de control de calidad difieren según los riesgos únicos de cada proceso.-ERW se centra en la integridad de la soldadura y en la precisión dimensional y la uniformidad del material.
Control de calidad de ERW: la integridad de la soldadura como prioridad
En Huayang, el control de calidad de ERW gira en torno a la costura de soldadura:
Pruebas hidrostáticas: Cada tubería se prueba a una presión de trabajo de 1,5 veces (p. ej., 9 MPa para tuberías SCH 40 de 6 MPa) durante 60 segundos-no se permite ninguna caída de presión.
Pruebas de pelado de soldadura: El 5 % de cada lote se dobla 180 grados en la soldadura.-La ductilidad del acero dulce garantiza que no se produzcan grietas si la fusión se completa.
Pruebas ultrasónicas (UT): El 100 % de las soldaduras se escanea para detectar defectos internos (p. ej., huecos) de hasta 0,2 mm.
En 2024, nuestra tasa de aprobación de soldaduras ERW fue del 99,5 %-una prueba de un control de calidad estricto.
Control de calidad sin interrupciones: uniformidad dimensional y de materiales
El control de calidad sin costuras aborda los riesgos de perforación/alargamiento:
Escaneos de espesor de pared: UT escanea toda la tubería (no solo las soldaduras) para garantizar una variación del espesor inferior o igual al 5 %-crítico para la resistencia a la presión.
Análisis químico: Cada palanquilla se prueba mediante OES para confirmar el contenido de aleación (p. ej., 1,2 % de Cr para tuberías X70).-No se permiten desviaciones de las especificaciones.
Pruebas de impacto: -Las pruebas Charpy de 20 grados garantizan dureza (mayor o igual a 27 J). Las tuberías sin costura para regiones frías (por ejemplo, Xinjiang) requieren mayor o igual a 21 J a -40 grados.
El control de calidad continuo de nuestro socio tiene una tasa de aprobación del 97 %-menos que los REG debido a la complejidad del proceso.
Compensaciones de procesos: eficiencia versus precisión
Los dos procesos representan una compensación entre volumen/coste (ERW) y rendimiento/precisión (sin interrupciones)-un equilibrio que Huayang ayuda a los clientes a navegar.
REG: alto volumen, bajo costo, enfoque en acero dulce
Los puntos fuertes de ERW residen en la eficiencia:
Velocidad: 5 veces más rápido que sin costura, ideal para grandes proyectos municipales (por ejemplo, 18.000 toneladas en 36 días).
Costo: \\(700–\\)900/tonelada (30–60% más barato que sin costura) debido a las bajas tasas de desperdicio (2%) y la alta utilización de material (95% de las tiras se convierten en tuberías).
Limitaciones: Solo para acero dulce (acero con alto contenido de carbono-grietas durante el conformado) y presión baja-a-media (menor o igual a 10 MPa).
Perfecta: alta precisión, alto costo, enfoque de alta-potencia
Seamless sobresale en rendimiento:
Fortaleza: La estructura sin soldadura-admite una presión de 20 a 100 MPa, ideal para la exploración de petróleo y gas.
Flexibilidad de materiales: Funciona con aceros de alto-carbono/aleaciones (ERW no puede soldarlos sin defectos).
Limitaciones: Lento (100 toneladas/día), costoso (\\(1300–\\)2000/tonelada) y altas tasas de chatarra (8%).
Conclusión: elegir el proceso adecuado para el trabajo
En Hebei Huayang Steel Pipe, consideramos los REG y la fabricación sin costuras como procesos complementarios-no competitivos-. Nuestra línea REG (y tubería de acero hfwvariante) ofrece tuberías rentables-efectivas y de alto-volumen para agua municipal, gas y necesidades industriales ligeras, mientras que nuestras asociaciones integradas abordan aplicaciones críticas y de presión extrema-.
Comprender estas diferencias de proceso ayuda a los clientes a evitar errores: el uso de REG para una línea de aceite de 40 MPa corre el riesgo de fallar la soldadura, mientras que el uso sin costura para una tubería principal de agua de 4 MPa desperdicia dinero. Para nosotros, el objetivo es simple: hacer coincidir cada proyecto con el proceso de fabricación que mejor equilibre el rendimiento, el costo y el cronograma-garantizando que cada tubería que suministramos (o obtenemos) esté construida para durar.