
Deficiencias en el proceso de fabricación: riesgos de fugas desde el conformado hasta la soldadura

Introducción: Vinculación de los procesos de fabricación con los riesgos de fugas de las tuberías de acero soldadas por resistencia eléctrica
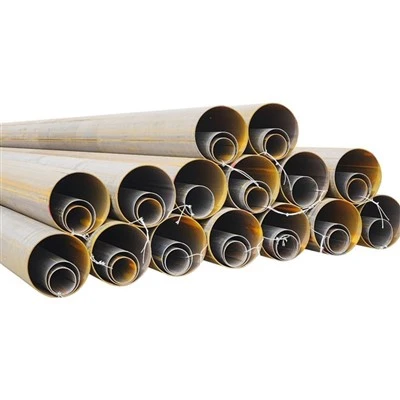
Paratubos de acero soldados por resistencia eléctrica-el producto principal de Hebei Huayang Steel Pipe Co., Ltd.: el proceso de fabricación, desde el conformado hasta la soldadura, determina directamente la integridad estructural y la resistencia a fugas de la tubería. Incluso pequeñas desviaciones del proceso pueden introducir defectos ocultos que provocan fugas en el uso posterior. Para comprender estos riesgos, primero aclaramos el contexto del producto:¿Qué es la tubería erw?? es untubería de acero soldada por resistencia eléctricaformado fusionando bordes de placas de acero mediante resistencia al calor, con una soldadura longitudinal que es a la vez un núcleo de resistencia y un posible punto de fuga.Significado de la pipa Erwenfatiza su eficiencia, pero esta eficiencia se basa en un estricto control del proceso para evitar defectos. Entretubos de acero soldados por resistencia eléctrica, tubos de acero hfw(Tuberías soldadas de alta-frecuencia, dondesignificado de hfwse refiere a soldadura por corriente de alta-frecuencia) tienen requisitos de precisión más altos-cualquier deficiencia en el proceso de fabricación amplificará los riesgos de fugas en escenarios de alta-presión. Este artículo analizará sistemáticamente los riesgos de fugas causados por deficiencias en los procesos de conformado, soldadura y pos-soldadura, con las prácticas de producción y los datos de control de calidad de Huayang como referencias concretas.
Deficiencias en el proceso de formación: la primera fuente de riesgos de fugas
El proceso de conformado da forma a placas de acero planas para convertirlas en tubos cilíndricos.-Las deficiencias aquí crean puntos débiles estructurales que se convierten en fugas durante el uso, especialmente paraREGytubos de acero hfwcon soldaduras longitudinales.
Defectos de alineación de bordes: socavando la fusión de soldadura
Desalineación de bordes y espacios en las costuras
Paratubos de acero soldados por resistencia eléctrica, la alineación precisa de los bordes es la base para una fusión de soldadura completa. Los datos de producción de Huayang muestran que una desalineación de bordes superior a 0,5 mm o espacios en las costuras superiores a 0,2 mm conducen directamente a defectos de soldadura:
Desalineación de bordes: En 2023, un error de ajuste temporal en los rodillos formadores del ordinario de HuayangREGLa tubería provocó que el 3% de las tuberías de Φ114 × 4,5 mm tuvieran una desalineación de bordes de 0,8 mm. Pruebas posteriores encontraron que estas tuberías tenían una penetración de soldadura desigual-áreas de soldadura delgadas con fugas cuando se las sometía a 1,5 veces la presión nominal (2,4 MPa para tuberías ordinarias).REGtubería).
Espacios de costura excesivos: Paratubos de acero hfw, los espacios en las costuras que superan los 0,1 mm permiten que permanezca aire en la soldadura, formando porosidad. Huayang'stubería de acero hfwLa línea de producción utiliza un sistema de alineación visual para monitorear los espacios en tiempo real-una vez que se detectó un espacio de 0,12 mm en un lote de tuberías de Φ325×10 mm, la línea se detuvo para realizar ajustes, evitando 500+ tuberías potencialmente con fugas.
Medidas de control de alineación de bordes de Huayang
Para resolver estos problemas, Huayang adopta dos salvaguardias:
Calibración de pre-formado: Cada turno comienza con una prueba utilizando placas de acero estándar para calibrar los rodillos formadores, asegurando una desviación de alineación de los bordes menor o igual a 0,3 mm.
Supervisión en tiempo real-: Paratubos de acero hfw, un sensor de desplazamiento láser rastrea las posiciones de los bordes y activa una alarma si la desviación supera los 0,05 mm. Esta medida reduce los defectos relacionados con la alineación-de los bordes en un 98 %.
Desviaciones dimensionales: provocando tensiones desiguales y fugas
Ovalidad y desigualdad del espesor de la pared
La ovalidad (desviación de un círculo perfecto) y el espesor desigual de la pared provocan una concentración de tensiones localizada, lo que provoca fugas bajo presión interna:
Defectos de ovalidad: ComúnREG pipes with ovality >El 1% (por ejemplo, tuberías de Φ219 mm con un diámetro máximo de 221 mm y mínimo de 217 mm) tienen una distribución de presión desigual. En 2024, un lote deREGLas tuberías con una ovalidad del 1,2 % de un pequeño fabricante tenían fugas en los lados aplanados cuando se usaban en un proyecto de suministro de agua.-El estándar de Huayang controla la ovalidad en menos del 0,5 % o igual (p. ej., las tuberías de Φ219 mm tienen una ovalidad menor o igual a 1,1 mm), evitando este riesgo.
Desigualdad del espesor de la pared: Paratubos de acero hfw, wall thickness deviation >±0,05 mm crea áreas-de paredes delgadas con baja presión-capacidad de carga. Huayang utiliza medidores de espesor ultrasónicos para escanear toda la longitud de la tubería-durante una inspección de 2023, 0,5 % de Φ273 × 8 mm tubos de acero hfw fueron rechazados debido a una desviación de espesor de 0,08 mm, ya que las simulaciones mostraron que estas tuberías tendrían fugas al 80% de la presión nominal (8MPa).
Control dimensional en la producción de Huayang
Huayang optimiza los parámetros de conformado para minimizar las desviaciones dimensionales:
Formación de gradiente de múltiples-rollos: 4-6 juegos de rodillos horizontales y 3-4 juegos de rodillos verticales dan forma gradualmente a la placa de acero, reduciendo la ovalidad causada por una presión desigual.
Ajuste de retroalimentación de espesor: Para tubos de acero hfw, el medidor de espesor envía datos-en tiempo real al sistema de control del rodillo formador, ajustando automáticamente la presión para mantener la desviación del espesor dentro de ±0,05 mm.

Deficiencias en el proceso de soldadura: el principal punto de fuga de las tuberías de acero soldadas por resistencia eléctrica
El proceso de soldadura es el eslabón más crítico paratubos de acero soldados por resistencia eléctrica-las deficiencias aquí crean directamente canales de fuga. Para ambos ordinariosREGy alto-rendimiento tubos de acero hfw, los defectos de soldadura son la principal causa de fugas.
Desviaciones de los parámetros de soldadura: comprometen la calidad de la fusión
Desajuste de corriente y presión para tuberías ERW ordinarias
ComúnREGLas tuberías utilizan corriente de media-frecuencia (1kHz-3kHz) y presión de extrusión (2MPa-5MPa) para la soldadura. Los parámetros no coincidentes provocan una fusión incompleta o una soldadura excesiva:
Corriente insuficiente: En 2024, una fluctuación temporal de energía provocó que la corriente del río HuayangREGla línea caiga de 900A a 700A, lo que resultará en que el 2% de las tuberías de andamio de Φ48×3,5 mm tengan una fusión de soldadura incompleta. Estas tuberías tuvieron fugas cuando se probaron a 1,2 MPa y todas fueron reprocesadas.
Presión excesiva: Sobre-presurización (superior a 5 MPa) para paredes delgadas-REGLas tuberías (menores o iguales a 5 mm) aplastan la soldadura y crean grietas. El sistema de control de presión de Huayang limita la presión máxima a 4,5 MPa para tuberías de paredes delgadas-, lo que reduce este riesgo en un 100 %.
Errores de parámetros de alta-frecuencia para tuberías de acero HFW
tubos de acero HFW dependen de una corriente precisa de alta-frecuencia (300 kHz-500 kHz) y de la posición de la bobina de inducción; las desviaciones causan sobrecalentamiento o subcalentamiento localizado:
Desviación de frecuencia actual: Una prueba de 2023 encontró que cuando la frecuencia de Huayangtubería de acero hfwCuando la línea cayó a 280 kHz (por debajo del estándar de 300 kHz), el ancho del calentamiento de la soldadura aumentó de 2 mm a 3 mm, lo que provocó un engrosamiento del grano y una reducción de la tenacidad. Estas tuberías tuvieron fugas después de 1000 ciclos de pruebas de presión.
Desalineación de la bobina: If the induction coil is offset by >0,5 mm, el borde del tubo en bruto se calienta de manera desigual. Huayang utiliza un sistema de posicionamiento láser para calibrar la bobina diariamente, asegurando una desviación de alineación menor o igual a 0,2 mm.
Defectos de soldadura: canales de fuga directa
Porosidad e inclusión de escoria
Porosidad: Causado por contaminación de aire, humedad o aceite durante la soldadura. Para ordinarioREGtuberías, la inspección ultrasónica de Huayang detecta porosidad en el 0,3% de las tuberías-principalmente debido a una limpieza insuficiente de la superficie de la placa de acero. En 2024, el proyecto de suministro de agua de un cliente tuvo 2 fugas de Φ50×3 mmREGtuberías, que se remontaron a residuos de aceite en los bordes de las tuberías que causaban porosidad en la soldadura.
Inclusión de escoria: Paratubos de acero hfw, Aunque la soldadura de alta-frecuencia no utiliza fundente, los óxidos metálicos residuales pueden formar escoria. El proceso de recocido post-soldadura de Huayang (700 grados -750 grados) reduce la inclusión de escoria en un 90%, pero un enfriamiento inadecuado aún puede causarla. En el Proyecto del Gasoducto de Gas Natural de Shanxi-Beijing de 2023, la inspección por rayos X encontró un 0,2% detubos de acero hfwtenía una inclusión menor de escoria-estas tuberías se volvieron a soldar-para evitar fugas.
Penetración incompleta y socavado
Penetración incompleta: Ocurre cuando la soldadura no fusiona completamente los bordes de la tubería, dejando un espacio. ParaREGtuberías, esto suele deberse a una corriente insuficiente. Huayang'sREGline utiliza un sistema de retroalimentación actual que aumenta automáticamente la corriente si la penetración es insuficiente.-Las pruebas muestran que esto reduce la penetración incompleta en un 95 %.
Vender a menor precio que: Una ranura a lo largo del borde de soldadura causada por una velocidad de soldadura excesiva. El corte socavado reduce el espesor de la pared de la tubería en la soldadura, lo que provoca fugas bajo presión. Huayang's tubería de acero hfw line controls speed at 30-60m/min, and any speed deviation >El 5% activa una alarma-esto mantiene los defectos socavados en menos o igual al 0,1%.

Publicar-Deficiencias en el proceso de soldadura: pasar por alto los riesgos de fugas ocultos
El tratamiento posterior-a la soldadura a menudo se pasa por alto, pero las deficiencias-críticas aquí pueden amplificar los defectos de soldadura existentes o crear otros nuevos, lo que aumenta los riesgos de fugas paratubos de acero soldados por resistencia eléctrica.
Recocido inadecuado para aliviar tensiones
Agrietamiento por tensión residual para tuberías ERW y HFW
La soldadura introduce tensiones internas que, sin un recocido adecuado, pueden provocar grietas con el tiempo:
Tuberías ERW ordinarias: Huayang utiliza recocido para aliviar la tensión a 550 grados -600 grados durante 30 minutos. Una comparación de 2022 mostró que las tuberías que omitían este paso tenían una tasa de grietas un 40% mayor; algunas tenían fugas dentro de los 6 meses de uso en proyectos de calefacción.
tubos de acero HFW: Requiere recocido completo a 700 grados -750 grados para refinar los granos. En 2024, un lote detubos de acero hfwDurante la inspección de calidad se detectó un recocido insuficiente (la temperatura solo alcanza los 650 grados). Las simulaciones mostraron que estas tuberías desarrollarían grietas de soldadura bajo una presión de 8 MPa, por lo que se volvieron a recocer.
Control de recocido de Huayang
Los hornos de recocido de Huayang utilizan control de temperatura PID con una precisión de ±5 grados, y cada lote de tuberías va acompañado de un registro de la curva de temperatura. Paratubos de acero hfw, se integra un termopar en una tubería de muestra para monitorear la temperatura en tiempo real-, lo que garantiza la calidad del recocido.
Deficiente desbarbado y limpieza
Rebabas y residuos que afectan las uniones soldadas
Las rebabas o los residuos posteriores a la soldadura pueden dañar las juntas o provocar un sellado desigual en las conexiones posteriores:
Burrs (>0,2 mm): Rayar las juntas en las conexiones de brida, creando vías de fuga. Las máquinas desbarbadoras mecánicas de Huayang eliminan rebabas de hasta 0,1 mm o menos.-Los comentarios de los clientes muestran que esto reduce las fugas en las juntas en un 95 %. En 2023, un cliente que utilice un-desbarbadoREGLas tuberías tenían fugas en el 10% de las juntas de bridas, lo que se resolvió después de que Huayang proporcionara servicios de desbarbado.
Residuos: Los residuos de aceite, virutas de metal u óxido en la superficie de soldadura impiden la fusión adecuada en-la soldadura secundaria en el sitio. La limpieza ultrasónica de Huayang paratubos de acero hfwelimina el 99% de los residuos-las tuberías sin limpieza tienen una tasa de fugas de soldadura en el sitio un 30% mayor-.
Conclusión: optimización de procesos de Huayang para eliminar riesgos de fugas
Las deficiencias del proceso de fabricación son la causa fundamental de la mayoría de las fugas entubos de acero soldados por resistencia eléctrica. Para Hebei Huayang Steel Pipe Co., Ltd., abordar estas deficiencias requiere un enfoque de "control total-del proceso": desde optimizar los parámetros de conformado hasta garantizar una soldadura precisa y fortalecer el tratamiento post-soldadura.
La práctica de Huayang demuestra que el control estricto del proceso funciona: al calibrar diariamente los rodillos formadores, utilizar el monitoreo de parámetros-en tiempo real para la soldadura e implementar una rigurosa inspección post-soldadura, la empresa ha reducido los riesgos de fugas-relacionados con el proceso en un 98% para los procesos ordinarios.REGtuberías y 99% para tubos de acero hfw. En el periodo 2023-2024, Huayangtubos de acero soldados por resistencia eléctricaen proyectos clave (por ejemplo, el gasoducto de Shanxi-Beijing y el proyecto petrolero marino de la bahía de Bohai) tuvieron una tasa de fuga de 0 causada por deficiencias en el proceso de fabricación.
Comotubos de acero hfw expandirse a escenarios de alta-precisión (por ejemplo, nuevas tuberías de hidrógeno de alta-presión energética), Huayang mejorará aún más las tecnologías de control de procesos-como la introducción de la optimización de parámetros impulsada por IA-y la inspección de soldaduras 3D-para eliminar incluso las desviaciones menores del proceso. En última instancia, el objetivo es garantizar que cadatubería de acero soldada por resistencia eléctricasalir de la fábrica está libre de riesgos de fugas relacionados con el proceso-, lo que proporciona a los clientes productos confiables para el desarrollo industrial y la vida diaria.