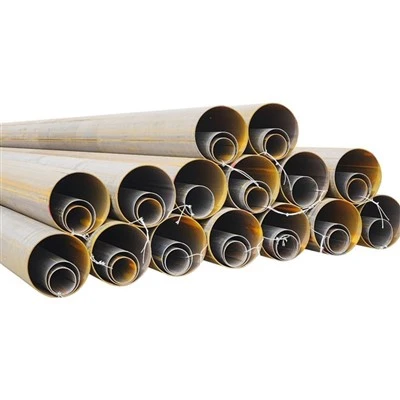

El laminado en frío de tubos de acero sin costura consiste en transformar la martensita en un tubo de acero sin costura antes de que la pieza laminada ingrese al equipo de extrusión de precisión. El laminado en bruto todavía se lleva a cabo bajo la condición de martensita completa, y luego, de acuerdo con el sistema de enfriamiento ultrarrápido entre el molino de acabado y el molino de desbaste, la temperatura de la tira laminada en caliente se reduce por debajo y luego ingresa al primer molino de acabado.
El método de tratamiento de nitruración de la tubería de acero sin costura consiste principalmente en usar un horno de nitruración, colocar la tubería de acero sin costura en el estante de material y luego levantar el producto hasta el fondo del horno para calentarlo. Además, se puede fabricar el horno de nitruración con el esquema de diseño de la carga de elevación de la puerta del horno, y las piezas de trabajo de los productos para colgar en la pared se pueden calentar de acuerdo con las herramientas especiales para levantar y colgar en la pared. La carcasa del horno de nitruración generalmente es impulsada por un motor de desaceleración con un elevador eléctrico totalmente automático. Después de cerrar la tapa del horno, otro perno de anclaje de sujeción asegura el sellado de la bomba de vacío del horno de nitruración. Primero, envasado al vacío y luego nitrógeno para el proceso de nitruración por tratamiento térmico.
El tratamiento de nitruración de la tubería de acero sin costura se refiere a un método de tratamiento térmico de productos químicos orgánicos mediante ciertas sustancias a una temperatura determinada. Es de gran valor práctico aplicar el horno de nitruración al tratamiento térmico de nitruración con vapor de varias piezas mecánicas de acero, vidriado curvo de automóviles, engranajes de transmisión, pastillas de freno de motocicletas, moldes, etc. La moneda, el alambre con núcleo de cobre y la barra de cobre se pueden usar para apagar la oxidación sin aire brillante en una atmósfera de mantenimiento. O el método de tratamiento térmico de enfriamiento por oxidación sin aire utilizado por la bomba de vacío N2 en tubos sin costura de pared gruesa, ejes cortos y varios materiales metálicos.
Obviamente, debido a que la temperatura de calentamiento de la losa laminada en frío en el área del tubo de acero sin costura es más baja que la del laminado en frío básico, el consumo de energía de calentamiento se reduce considerablemente y la producción del horno de tratamiento térmico aumenta. La baja temperatura también puede reducir la tasa de calentamiento de las tiras de acero laminadas en caliente, lo que reduce el agrietamiento por fatiga y la fractura causada por la tensión interna y reduce el desgaste de las tiras de acero laminadas en caliente; El laminado en frío a temperatura ultrabaja también puede reducir la generación de cenizas de zinc secundarias, mejorar el rendimiento tecnológico de los productos laminados en caliente y mejorar la velocidad de funcionamiento de las líneas de decapado y pasivación. La verificación de la producción real muestra que el costo de los productos se puede reducir en gran medida al reemplazar la lámina laminada en caliente y laminada en frío tradicional con la lámina laminada en caliente producida en el área de tubos de acero sin costura.